Vijak za brizganje plastike je srž svakog procesa oblikovanja. Kada odaberu visokokvalitetni...Plastična mašinska vijčana cijev ili Plastična cijev ekstrudera s dva puža, proizvođači vide glatkiji protok materijala, manje nedostataka i niže troškove. Dvostruki pužni ekstruder od nehrđajućeg čelika Opcije također pomažu u produženju vijeka trajanja opreme i smanjenju zastoja.
Ključne uloge pužnog cilindra za brizganje plastike
Topljenje i homogenizacija plastičnog materijala
Burad za brizganje plastike igra ogromnu ulogu u pretvaranju čvrstih plastičnih peleta u glatki, rastopljeni materijal. Unutar burad, vijak se okreće i gura pelete naprijed. Kako se peleti kreću, trenje i grijaće trake ih tope. Burad održava ravnomjernu toplinu, tako da se plastika topi pravom brzinom. Ovaj proces pomaže u izbjegavanju grudvica ili hladnih tačaka u materijalu.
Savjet: Pužni cilindar ima tri glavne zone - dovod, kompresiju i doziranje. Svaka zona ima posebnu funkciju. Zona dovoda pomiče i predgrijava pelete. Zona kompresije topi plastiku i uklanja zrak. Zona doziranja osigurava da je rastopina glatka i spremna za ubrizgavanje.
| Zona | Primarne funkcije |
|---|---|
| Zona hranjenja | Transportuje pelete, prethodno ih zagrijava i sabija kako bi uklonio zračne džepove. |
| Zona kompresije | Topi plastiku i uklanja zrak pritiskom i smicanjem. |
| Zona mjerenja | Homogenizira talinu, stvara pritisak i stabilizira protok za ubrizgavanje. |
Kontrola temperature je veoma važna. Na primjer, kruti UPVC zahtijeva pažljivo zagrijavanje između 180-190°C. Cijev vijka koristi i vanjske grijače i vlastito kretanje vijka kako bi stvorila pravu količinu topline. Ova ravnoteža sprječava da plastika izgori ili se zalijepi. Brzina vijka također utječe na to koliko se dobro plastika topi. Ako se vijak okreće previše sporo, talina se možda neće dovoljno zagrijati. Ako se okreće prebrzo, plastika se može pregrijati. Cijev vijka za brizganje plastike osigurava da je talina savršena za svaki udarac.
Miješanje aditiva i osiguranje ujednačenosti boje
Proizvođači često dodaju boje ili posebne aditive plastici. Burad vijka za brizganje plastike miješa ove sastojke u talinu. Dizajn vijka, sa posebnim dijelovima za miješanje, pomaže u ravnomjernom miješanju svega. Ovo miješanje sprječava pojavu pruga ili mrlja u gotovom proizvodu.
Konzistentnost boja može biti teška. Ponekad, Suhi pigmenti se lijepe unutar spremnika ili se ne miješaju dobroVlažnost može utjecati na kvalitet smole i pigmenata. Precizno doziranje bojila je važno. Mašine koriste gravimetrijske mješalice za mjerenje prave količine. Dizajn kalupa također pomaže u održavanju ravnomjernih boja na različitim dijelovima.
Napomena: Napredni dizajni vijaka, poput barijernih ili Maddock vijaka, razbijaju grudvice i bolje raspoređuju boje. Ovi dizajni mogu povećajte efikasnost miješanja za preko 20% i smanjite stopu otpada do 30%Redovno čišćenje i održavanje omogućavaju optimalno funkcionisanje pužnog cilindra, tako da boje ostaju vjerne od serije do serije.
Transport i ubrizgavanje rastopljene plastike
Nakon što se plastika otopi i izmiješa, pužna cijev pomiče rastopljeni materijal prema kalupu. Pužna cijev se okreće unutar zagrijane cijevi, gurajući rastopljeni materijal naprijed. Kada se nakupi dovoljno materijala, pužna cijev djeluje kao klip. Ubrizgava rastopljenu plastiku u kalup pod visokim pritiskom.
Evo kako proces funkcioniše:
- Plastične kuglice ulaze u odjeljak za punjenje i kreću se naprijed dok se vijak okreće.
- Trenje i toplota tope pelete.
- Vijak komprimira talinu, osiguravajući da bude glatka i ujednačena.
- Vijak se pomiče naprijed i ubrizgava rastopljenu plastiku u kalup.
The cijev za vijak za brizganje plastike Održava sve glatkim. Kontrolira pritisak i protok, tako da svaki hitac savršeno ispunjava kalup. Čvrsti materijali cijevi otporni su na habanje, osiguravajući da proces ostane pouzdan tokom vremena.
Optimizacija performansi s pravom vijčanom cijevi za brizganje plastike
Utjecaj geometrije vijka i dizajna cijevi
Geometrija vijka oblikuje način na koji se plastika topi i miješa unutar cijevi. Dužina, oblik navoja, korak i brzina vijka igraju ulogu. Kada inženjeri podese ove parametre, mogu kontrolirati koliko topline i smicanja plastika prima. Ovo pomaže u stvaranju ujednačenog topljenja i smanjuje nedostatke poput pruga ili mjehurića.
Stupanj kompresije, koji uspoređuje dubinu zona za punjenje i doziranje puža, utječe na to koliko je plastika čvrsto zbijena. Veći omjer povećava gustoću i miješanje, ali možda neće odgovarati plastici osjetljivoj na toplinu. Povratni pritisak je također važan. On jače potiskuje rastopljenu smolu, razbijajući nerastopljene dijelove i poboljšavajući miješanje. Međutim, preveliki povratni pritisak može oštetiti osjetljive materijale.
Evo tabele koja prikazuje kako različite vrste vijaka i njihova geometrija utiču na efikasnost topljenja i miješanja:
| Vrsta vijka | Odgovarajući materijali | Omjer kompresije | Omjer L/D | Tipična upotreba | Uticaj na efikasnost topljenja i miješanja |
|---|---|---|---|---|---|
| Opšta namjena | ABS, PP, PE | 2,2:1 | 20:1 | Kućišta uređaja | Svestrano topljenje i miješanje s umjerenim smicanjem i ujednačenošću. |
| Vijak za barijeru | PA+GF, PC | 3,0:1 | 24:1 | Strukturni dijelovi | Visoko smicanje i miješanje, bolja homogenost taline i kvalitet proizvoda. |
| Vijak za odvajanje | PVC, POM | 1,6:1 | 18:1 | Cijevi, komponente | Kontroliše smicanje, smanjuje degradaciju, osigurava konzistentno topljenje. |
| Vijak za miješanje | PMMA, PC+GF | 2,8:1 | 22:1 | Poklopci za svjetla | Poboljšano miješanje, ujednačen talog, poboljšana optička svojstva. |
Inženjeri često koriste grafikone za poređenje geometrije vijaka. Grafikon ispod prikazuje kako se omjer kompresije i omjer L/D razlikuju za različite tipove vijaka:
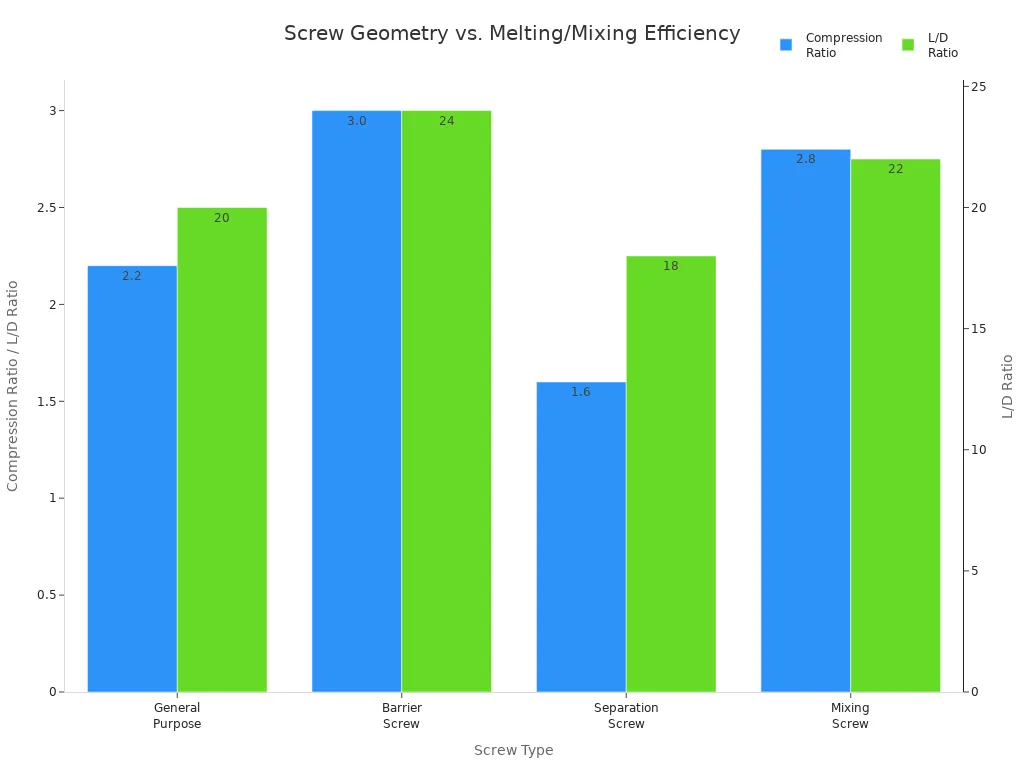
Dobro dizajnirana cijev puža za brizganje plastike s pravilnom geometrijom osigurava stabilnu plastifikaciju, konzistentnu temperaturu taline i nesmetan protok materijala. To dovodi do boljeg površinskog sjaja, manjeg broja defekata i jačih oblikovanih dijelova.
Odabir materijala za izdržljivost i otpornost na habanje
Odabir pravih materijala za cijev navoja uveliko utiče na njen vijek trajanja i performanse. Proizvođači koriste čvrste čelike i napredne premaze za borbu protiv habanja i korozije. Na primjer, nitrirani čelik 38CrMoAlA dobro funkcionira za standardne poslove, dok alatni čelik SKD61 (H13) podnosi teške inženjerske smole. Bimetalne cijevi s legurama na bazi volframovog karbida ili nikla nude najveću otpornost na abraziju i hemikalije.
| Vrsta materijala | Otpornost na habanje | Otpornost na koroziju | Tipična tvrdoća | Najvažnije informacije o primjeni |
|---|---|---|---|---|
| 38CrMoAlA nitrirani čelik | ★★★☆☆ | ★★☆☆☆ | ~1000 HV (nitrirano) | Pouzdan za standardne primjene |
| SKD61 (H13) alatni čelik | ★★★★☆ | ★★★☆☆ | 48–52 HRC | Čvrste inženjerske smole, termički stres |
| Bimetalne bačve | ★★★★★ | ★★★★☆ | 60–68 HRC | Abrazivno, fiberglas, usporivač gorenja, reciklirana plastika |
Drugi popularni izbori uključuju legirane čelike AISI 4140 i 4340 za opću upotrebu, alatne čelike D2 i CPM za abrazivnu plastiku, te Hastelloy ili Inconel za korozivne okoline. Površinski tretmani poput nitriranja i hromiranja povećavaju tvrdoću i vijek trajanja. Kada proizvođači odaberu pravi materijal, smanjuju vrijeme zastoja i troškove održavanja, osiguravajući nesmetan rad proizvodnje.
Savjet: Bimetalne cijevi s visokim sadržajem volfram karbida traju mnogo duže, posebno pri obradi abrazivnih ili punjenih polimera.
Odgovaranje navojne cijevi različitim plastikama
Ne ponašaju se sve plastike na isti način tokom oblikovanja. Svaka vrsta zahtijeva specifičan dizajn cijevi vijka kako bi se postigli najbolji rezultati. Inženjeri uzimaju u obzir temperaturu topljenja, viskoznost i stabilnost plastike. Oni prilagođavaju geometriju vijka, dubinu žljeba i premaze cijevi potrebama materijala.
Na primjer, polikarbonat (PC) zahtijeva dugi vijak s postepenim omjerom kompresije i dijelom za miješanje kako bi se spriječila degradacija. Najlon (PA) zahtijeva mutirani vijak s visokim omjerom kompresije i malim razmakom između vijka i cijevi radi kontrole smicanja. PVC zahtijeva cilindar otporan na koroziju i vijak s niskim smicanjem kako bi se izbjeglo pregrijavanje i nakupljanje materijala.
| Vrsta plastike | Parametri dizajna vijka | Utjecaj na kvalitetu |
|---|---|---|
| Polikarbonat (PC) | Veliki L/D odnos (~26), postepeni vijak, stepen kompresije ~2,6, sekcija za miješanje | Dobro plastificira, sprječava degradaciju, poboljšava homogenost |
| Najlon (PA) | Mutant vijak, L/D 18-20, omjer kompresije 3-3,5, mali zazor | Sprečava pregrijavanje, kontroliše smicanje, održava kvalitet taline |
| PMMA | Postepeni vijak, L/D 20-22, odnos kompresije 2,3-2,6, prsten za miješanje | Precizno topljenje, sprječava probleme s vlagom, održava preciznost |
| PET | L/D ~20, vijak s malim smicanjem, omjer kompresije 1,8-2, bez zone miješanja | Sprečava pregrijavanje, kontroliše smicanje, pogodno za reciklirane materijale |
| PVC | Vijak sa malim smicanjem, cilindar otporan na koroziju, L/D 16-20, bez nepovratnog prstena | Sprečava pregrijavanje i koroziju, stabilna kontrola temperature |
Usklađivanje cijevi vijka za brizganje plastike s vrstom plastike pomaže u izbjegavanju nedostataka poput promjene boje, nepotpunog topljenja ili savijanja. Također poboljšava vrijeme ciklusa i energetsku učinkovitost.
Napomena: Nadogradnja pužnih cijevi za specifične plastike može povećati protok do 25% i smanjiti nedostatke, štedeći vrijeme i novac.
Savjeti za održavanje za dugotrajnost i pouzdanost
Redovno održavanje omogućava optimalno funkcionisanje vijka. Operateri bi trebali pregledati cilindar na habanje, ogrebotine ili koroziju svaki put kada se vijak ukloni. Čišćenje komercijalnim sredstvima za čišćenje uklanja ostatke i sprječava nakupljanje ugljika. Praćenje pritiska, temperature i brzine vijka pomaže u ranom uočavanju problema.
Evo nekoliko praktičnih savjeta za održavanje:
- Vizualno i pomoću mjerača pregledajte cijev vijka svaki put kada se vijak ukloni.
- Čistite bačvu sedmično za kontinuirano korištenje ili svaka 2-3 dana ako često mijenjate plastiku.
- Pokretne dijelove podmazujte svakodnevno, a sedmično ih mažite visokokvalitetnom mašću.
- Koristite čiste sirovine i pravilno ih skladištite kako biste izbjegli kontaminaciju.
- Obučite operatere da prepoznaju znakove habanja i vode detaljne dnevnike održavanja.
- Držite rezervne dijelove na lageru kako biste smanjili vrijeme zastoja.
- Nakon gašenja, pokrenite vijak malom brzinom kako biste rasporedili preostalu plastiku, očistite posebnim deterdžentima i nanesite zaštitno ulje.
Napomena: Bimetalne cijevi s oblogama na bazi željeza mogu trajati tri puta duže od standardnih vijaka. Pravilno poravnanje i podmazivanje produžite vijek trajanja i smanjite učestalost održavanja.
Dobro održavana cijev za vijke za brizganje plastike pruža konzistentan kvalitet, smanjuje zastoje i podržava efikasnu proizvodnju.
Pužni cilindar za brizganje plastike igra ključnu ulogu u pružanju konzistentnog kvaliteta proizvoda i efikasne proizvodnje.
- Visokokvalitetne pužne cijevi poboljšavaju konzistenciju taline, smanjuju otpad i povećavaju efikasnost.
- Redovno održavanje sprječava zastoje i produžava vijek trajanja opreme.
- Uštede materijala i energije se brzo akumuliraju.
- Brže promjene povećavaju kapacitet i profit.
Često postavljana pitanja
Koji znakovi ukazuju na potrebu zamjene cijevi vijčanog vijka?
Operateri primjećuju neravnomjerno topljenje, povećane nedostatke ili spore cikluse. Također vide vidljivo habanje, ogrebotine ili koroziju unutar cijevi.
Koliko često treba čistiti cijev za vijčani vijak?
Većina proizvođača čisti bačvu sedmično. Ako često mijenjaju plastiku, čiste je svaka dva do tri dana.
Može li jedna navojna cijev raditi za sve vrste plastike?
Ne, svaka vrsta plastike zahtijeva specifičan dizajn pužnog cilindra. Korištenje pravog spoja poboljšava kvalitetu proizvoda i smanjuje otpad.

Vrijeme objave: 15. avg. 2025.